


Invoering
Gelaste stalen buizen nemen een kernpositie in in moderne energie, waterbeheer, gemeentebestuur en bouwtechniek. Van de meerdere ondergedompelde-booggelaste pijpcategorieën zijn SSAW (Spiral Submerged-Arc Welded steel pipe) en LSAW (Longitudinal Submerged-Arc Welded steel pipe) twee dominante pijpoplossingen met grote- diameter die op grote schaal worden toegepast in mondiale projecten.
Beide maken gebruik van ondergedompelde-booglastechnologie, waarbij gebruik wordt gemaakt van korrelvormige flux om lasbogen en gesmolten metaal af te schermen, waardoor betrouwbare lasverbindingen met een hoge afzettingsefficiëntie worden verkregen. Niettemin bestaan er fundamentele hiaten in de selectie van grondstoffen, het vormingsmechanisme, de lasgeometrie, de verdeling van de restspanning, de maattolerantie, de mechanische prestaties, de inspectie-eisen, de kostenstructuur en de toepasselijke technische scenario's. Een verkeerde selectie tussen SSAW en LSAW brengt verborgen risico's met zich mee van het falen van pijpleidingen of onnodige kapitaalverspilling. In dit artikel worden de belangrijkste verschillen op het gebied van productieworkflow, technische prestaties, implementatiestandaarden, kosten-efficiëntie en praktische toepassing uitgewerkt, en wordt referentiemateriaal geboden voor pijpleidingontwerpers, inkoopingenieurs en projectaannemers.
1. Basisdefinitie en verschillen in productieproces
1.1 SSAW stalen buis (spiraalondergedompelde-booggelaste buis)
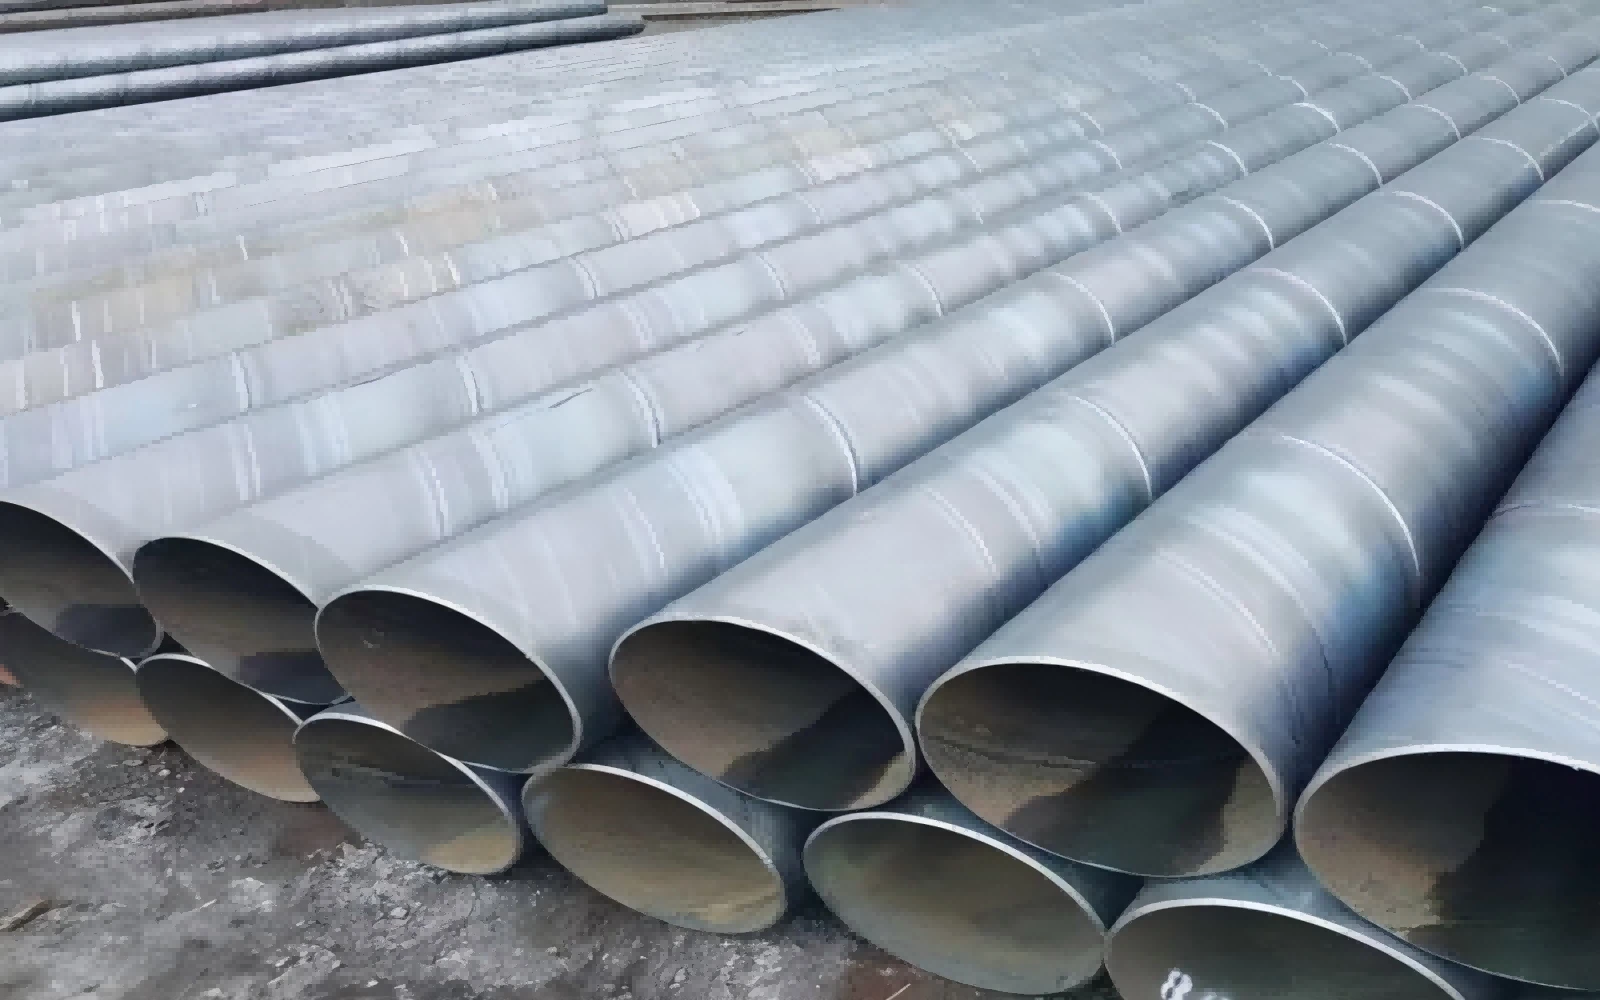
SSAW-buis wordt ook HSAW (Helical Submerged-Arc Welded-buis) genoemd. De grondstof is continu warm-gewalst staal in plaats van afzonderlijke staalplaten. De hele productielijn draait in continue voedingsmodus. Stalen spiraal gaat door afrollen, afvlakken, randafsnijden en frezen. Daarna wordt stripstaal in de vormeenheid gevoerd onder een vooraf ingestelde spiraalhoek ten opzichte van de middellijn van de buis. Door deze spiraalhoek aan te passen, kunnen stalen strips met een vaste breedte op flexibele wijze stalen buizen met verschillende buitendiameters produceren, wat het meest opvallende verwerkingsvoordeel van de SSAW-productie vormt.
Tijdens het continu spiraalvormen worden het interne ondergedompelde-booglassen en het externe ondergedompelde-booglassen synchroon voltooid. Een doorlopende spiraalvormige lasnaad loopt spiraalvormig rond het hele buislichaam. Na het lassen worden de buizen op een vaste lengte afgesneden, afhankelijk van de projectvereisten. Daaropvolgende procedures omvatten hydrostatisch testen, visuele inspectie en niet-destructief testen (NDT) voor lasnaden.
Omdat SSAW op spoel-gebaseerde continue productie toepast, is het productieritme stabiel. De spiraalvormprocedure zal echter complexe restspanningen binnen de buiswanden introduceren. Bovendien is de spiraalvormige lasnaad veel langer dan de longitudinale lasnaad voor buizen met identieke afmetingen. Voor een pijplichaam van één{4}}meter kan de werkelijke laslengte van SSAW 1,5 tot 3 keer de LSAW-laslengte bereiken, waardoor theoretisch de kans op lasdefecten zoals insluiting van slak, porositeit en onvolledige versmelting langs laslijnen toeneemt.
1.2 LSAW stalen buis (longitudinale ondergedompelde-booggelaste buis)
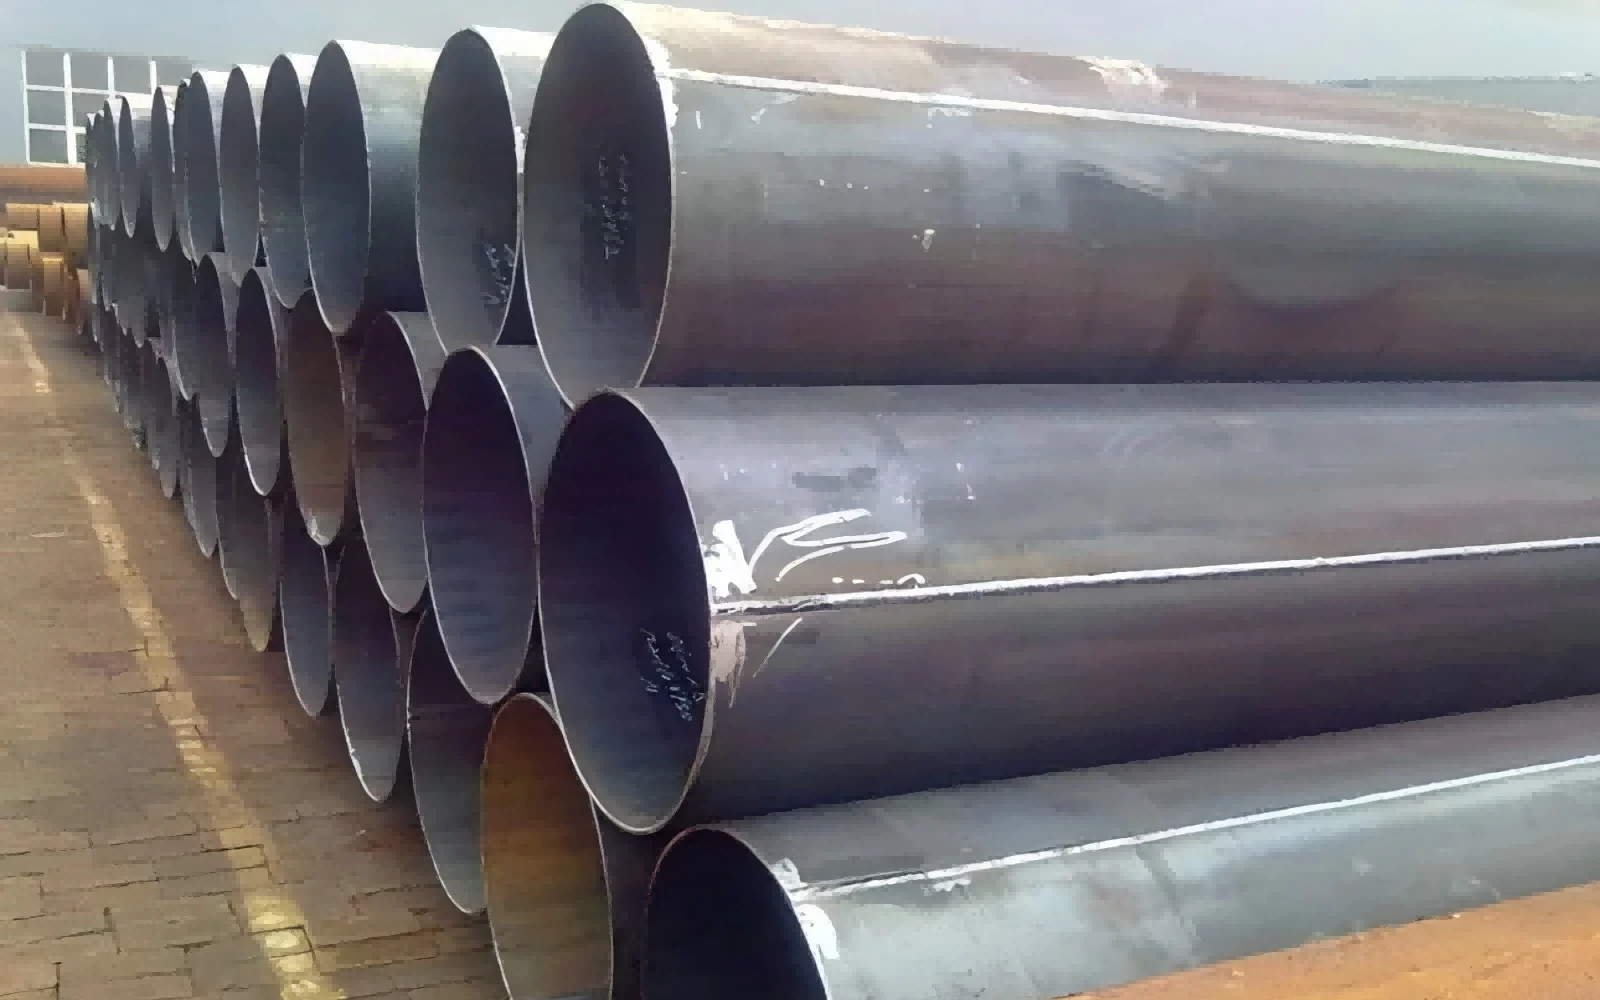
LSAW-buizen gebruiken zware- enkele stalen platen als grondstof in plaats van stalen rollen. Twee reguliere vormtechnologieën zijn UOE en JCOE in de mondiale industrie. Het JCOE-proces is populairder voor een gematigd productievolume. Ten eerste worden beide randen van de staalplaat gefreesd en voor-gebogen om een goede groefgeometrie te garanderen. Platen doorlopen achtereenvolgens J-buig-, C-buig- en O-buigstappen, waarbij platte stalen platen geleidelijk worden gebogen tot ronde pijpschalen. Na het hechtlassen worden het interne meer-ondergedompelde draad-booglassen en het externe meer-draads ondergedompelde-booglassen uitgevoerd om één enkele rechte longitudinale lasnaad te vormen die evenwijdig loopt aan de buisas.
Een kritische procedure voor de productie van LSAW is mechanische koude expansie. De hele buis wordt langs de omtrek mechanisch uitgezet, waardoor de buitendiameter, rondheid en rechtheid worden gekalibreerd, en de vorming van restspanningen in de buiswand grotendeels wordt opgeheven. Na de uitbreiding worden hydro-testen, ultrasone inspecties, radiografische inspecties en andere niet-destructieve onderzoeken strikt toegepast.
LSAW verschilt van continue SSAW-productie en behoort tot batch-by-batch discrete productie. Elke buis wordt verwerkt uit onafhankelijke staalplaat. De lasnaad is één korte rechte naad. Bewaking van de laskwaliteit en niet-destructieve inspectie zijn eenvoudiger uit te voeren. De maximale buitendiameter van LSAW-buizen wordt echter beperkt door de effectieve breedte van de gekochte staalplaten, wat een belangrijke productiebeperking van LSAW-producten wordt.
2. Vergelijking van grondstoffen en specificaties
2.1 Grondstof
SSAW: Het invoermateriaal is warm-gewalst staal. De productie van rollen beperkt de maximaal haalbare wanddikte. De levering van spiralen is qua kosten-concurrerend voor specificaties met middelmatige- diktes. De hulpbronnen voor rollen met hoge-zware- dikte zijn beperkt op de mondiale staalmarkt.
LSAW: Invoermateriaal is gesneden uit zware stalen platen. De levering van platen ondersteunt pijpleidingstaalsoorten met extreem dikke muren en-sterke sterktes, zoals X70, X80. Fabrikanten kunnen de plaatdikte selecteren die precies overeenkomt met de ontwerpvereisten van het project, zonder diktebeperkingen vanwege de capaciteit van de warmwalserij.
2.2 Buitendiameterbereik
SSAW: Typisch buitendiameterbereik 219 mm-3000 mm (8-120 inch). Het kan op economische wijze extra-productie met grote diameters realiseren, wat de uitzonderlijke kracht van SSAW is. Eén stalen spiraal met vaste breedte kan meerdere buisdiameters produceren door de spiraalhoek aan te passen, waardoor een hoge productieflexibiliteit ontstaat voor projecten met een grote diameter.
LSAW: Typisch buitendiameterbereik 406 mm-1626 mm (16-64 inch). De maximale diameter wordt beperkt door de breedte van de staalplaat. Om LSAW-buizen met een grotere diameter- te verkrijgen, moeten extra brede stalen platen worden besteld, waardoor de materiaalkosten en de doorlooptijddruk aanzienlijk stijgen.
2.3 Capaciteit wanddikte
SSAW: Gebruikelijke wanddikte Minder dan of gelijk aan 20-25 mm. Wanneer de wanddikte deze drempel overschrijdt, worden warmgewalste spoelbronnen schaars, nemen de productieproblemen opmerkelijk toe en vervagen de uitgebreide kostenvoordelen.
LSAW: Wanddikte kan 50 mm of zelfs hoger bedragen. LSAW is de voorkeursoplossing voor gelaste buizen voor werkscenario's met dikke- wanden en hoge- druk. Dik-zware- stalen platen voor zwaar gebruik zijn direct verkrijgbaar bij grote staalfabrieken over de hele wereld.
2.4 Lengte enkele buis
SSAW: Continue productie ondersteunt lange enkele pijplengtes tot 30 meter. Tijdens de aanleg van pijpleidingen zullen er minder veldomtreklasverbindingen ontstaan.
LSAW: beperkt door de lengte van de staalplaat, de gebruikelijke lengte van een enkele buis is 12-18 meter. Voor legprojecten over lange afstanden zijn meer veldlasverbindingen nodig.
3. Mechanische prestaties, restspanning en maatnauwkeurigheid
3.1 Reststress
Restspanning heeft een aanzienlijke invloed op de levensduur van de pijpleiding, de anti-stress-corrosie-scheurprestaties en de weerstand tegen vermoeidheid.
SSAW: Complexe trekrestspanning blijft bestaan na spiraalvorming. Zelfs na een hydrostatische test kan gedeeltelijke vervormingsspanning niet volledig worden geëlimineerd. Resterende trekspanning verhoogt het risico op spanningscorrosie wanneer pijpen in een corrosieve bodemomgeving met ondergronds water worden begraven.
LSAW: Mechanisch koud-expansieproces zorgt ervoor dat vormingsrestspanning effectief wordt opgeheven. Het restspanningsniveau blijft laag en gelijkmatig verdeeld over het leidinglichaam, waardoor de veiligheidsprestaties voor ondergrondse -termijndiensten aanzienlijk worden verbeterd.
3.2 Maatprecisie
Rondheid, rechtheid en uniformiteit van de wanddikte- hebben een directe invloed op de veldpassing-kwaliteit en de laskwaliteit tijdens de installatie van pijpleidingen.
SSAW: Ovalen en afwijkingen in de rechtheid zijn relatief duidelijk. De typische ovaliteitstolerantie kan oplopen tot 1,0% van de nominale buitendiameter, beïnvloed door het spiraalveer-terugeffect na het vormen.
LSAW: Mechanische expansie levert superieure dimensionele prestaties. De ovaliteit kan worden gecontroleerd binnen 0,5% van de nominale buitendiameter. De wanddikte en omtrekafmetingen behouden een hoge consistentie, waardoor de lasconstructie- ter plekke wordt vereenvoudigd en de her-herwerksnelheid op- locatie wordt verlaagd.
3.3 Lasnaadkenmerk en risico op defecten
SSAW is voorzien van een lange spiraallas. De totale laslengte is groot. Hoewel moderne automatische NDT-apparatuur wordt toegepast, brengt spiraalvormig gebogen spoor een hogere complexiteit van de inspectie met zich mee. Potentiële lasfouten verspreiden zich langs een lang spiraalvormig pad. Wanneer interne drukbelastingen van toepassing zijn, ontleedt spiraallassen de ringspanning in de spiraalhoek. Bij gekwalificeerde productie voldoet SSAW aan de ontwerpcriteria voor middelhoge- druk, maar is het niet de optimale keuze voor ultra-hoge- kritische hoofdlijnen.
LSAW bezit één korte rechte lasnaad parallel aan de buisas. De ringspanning als gevolg van interne druk werkt loodrecht op de lasnaad. Lasinspectie is eenvoudig. De beheersingsmoeilijkheid-van defecten is veel lager. LSAW vertoont uitstekende prestaties op het gebied van taaiheid bij lage- temperaturen en cyclische vermoeiing, geschikt voor zware werkomgevingen, waaronder koude gebieden, seismische zones en offshore-projecten.
4. Relevante industrienormen
Zowel SSAW als LSAW kunnen voldoen aan API 5L (Petroleum and Natural Gas Industries-Stalen buizen voor pijpleidingtransportsystemen), de meest-erkende mondiale pijpleidingstandaard. Ontwerpcodes leggen echter gedifferentieerde beperkingen op voor risico-geclassificeerde zones.
Voor LSAW-buizen: algemeen aanvaard door API 5L, DNV-OS-F101 voor offshore-pijpleidingen, CSA Z245, EN 10217 en andere strenge specificaties. Ontwerpcodes specificeren normaal gesproken LSAW voor gebieden met een hoog-risico van Klasse 1 en Klasse 2: dicht-dichtbevolkte zones, koude alpiene gebieden, offshore onder-zeepijpleidingen, hoge-hoofdleidingen voor olie-gastransport.
Voor SSAW-buizen: toegepast onder API 5L, ASTM A252 (heibuis), structurele norm EN 10219, GB/T 5037 voor vloeistoftransport onder lage- druk. SSAW is voornamelijk toegestaan voor klasse 3 en klasse 4 laag-zones: dunbevolkte- districten, watertransport, riolering, heiwerk en structurele toepassingen. Veel technische specificaties verbieden dat SSAW wordt toegepast voor hogedruklijnen die door dichtbevolkte woongebieden lopen.
5. Kostenefficiëntie-analyse
Onder dezelfde specificatie voor de nominale buiten-diameter: SSAW vertoont een prominent kostenvoordeel voor scenario's met grote- diameter en gemiddelde- wand- dikte. Doorlopende productie van spoel- verbetert de materiaalbenutting en verlaagt de productiekosten per eenheid. Voor projecten die pijpen met een grote-diameter vereisen zonder ultra-hoge-drukvereisten, kan SSAW de totale inkoopinvesteringen aanzienlijk verlagen.
De kosten voor LSAW zijn over het algemeen 30-50% hoger dan die voor SSAW-buizen met een vergelijkbare-diameter. De hogere kosten zijn het gevolg van dure zware stalen platen, discrete investeringen in JCOE/UOE-vormapparatuur, koude-expansieprocessen en strengere- inspectieprocedures over het volledige bereik. Niettemin compenseerden bij projecten op het gebied van de kritieke energie-infrastructuur het verminderde faalrisico en de verlengde servicecyclus de hogere aankoopprijs, waardoor een beter economisch rendement over de hele -levens- cyclus voor pijpleidingsystemen met een hoog risico werd behaald.
Wanneer de wanddikte- het bereik van zware- muren bereikt, verdwijnt het kostenvoordeel van SSAW en wordt LSAW concurrerender.
6. Typische toepassingsscenario's
6.1 Typische toepassingen voor SSAW stalen buizen
Gemeentelijke watervoorziening met grote- diameter, omleiding van ruw- water, afvoer van afvalwater en irrigatiepijpleidingen met gemiddeld- lage werkdruk.
Stalen buispalen voor werven, bruggen, funderingstechniek, ondergrondse mantelbuizen.
Structurele kolommen voor grootschalige gebouwen met stalen-constructies.
Medium{0}}lage-olie-gasverzamelpijpleidingen onder lage druk in afgelegen, dunbevolkte-niet-kritieke zones.
Circulerende waterleidingen voor elektriciteitscentrales, mijnventilatie en afvoer-slurrytransportleidingen met anti-corrosiebehandeling.
6.2 Typische toepassingen voor LSAW stalen buizen
Lange-hogedruk-hoofdpijpleidingen voor olie en gas, met name secties die dichtbevolkte- stedelijke gebieden, seismische gordels en ijskoude zones doorkruisen.
Off-shore platformleidingen, sub- pijpleidingsegmenten onder de zee, hulpconstructies voor stijgbuizen onder DNV-specificatie.
Hogedruk stadsgastransmissienetwerk en petrochemische procesleidingen.
Kritieke structurele componenten die zware cyclische belastingen dragen en een uitstekende slagvastheid bij lage- temperaturen vereisen.
Projecten met strikte eisen voor maatnauwkeurigheid en stomplas-prestaties.
7. Leidraad voor technische selectie
Projectingenieurs moeten de werkdruk, de risicoclassificatie van de routezone, de bedrijfstemperatuur, de gemiddelde corrosiviteit, de parameters voor de buiten-diameter en wand-dikte, constructieomstandigheden en totale- budgetbeperkingen in evenwicht brengen om het buistype redelijk te kunnen selecteren.
Kies voor SSAW wanneer: het project een pijp met een extra-grote- diameter vereist, de werkdruk tot een middelmatige- lage kwaliteit behoort, de route zich in een gebied met een laag- risico bevindt en kostenbeheersing- een belangrijke prioriteit is. Intussen moeten volledige hydrostatische tests en NDT met een volledig- bereik worden geïmplementeerd. Anti-corrosie- en kathodische-systemen moeten goed-ontworpen zijn om de rest-stress-gerelateerde corrosierisico's te beperken.
Kies LSAW wanneer: de pijpleiding vloeistoftransport onder hoge- druk uitvoert, de route door hoge- risicopopulatie-geconcentreerde zones gaat, de serviceomgeving lage temperaturen, cyclische belasting of corrosief medium kent, de wand- dik is en een hoge- veiligheidsredundantie vereist is. Hoewel de initiële aanschafkosten stijgen, vermindert LSAW het operationele risico op de lange- termijn en de potentiële verliezen door ongevallen.
Het is onjuist om het ene pijptype eenvoudigweg als absoluut superieur aan het andere te beoordelen. Zowel SSAW als LSAW zijn volwassen ondergedompelde-boog-gelaste buisproducten. Kwaliteit hangt niet alleen af van de vormtechnologie, maar ook van de kwaliteit van de grondstoffen-, het niveau van het productiemanagement, de kwalificatie van de lasprocedures en de strikte- niet-destructieve uitvoering van inspecties. Ongekwalificeerde productie zal verborgen gevaren opleveren, ongeacht het SSAW- of LSAW-type.
SSAW en LSAW zijn twee belangrijke ondergedompelde-booggelaste pijpoplossingen met een grote-diameter. Hun kernverschillen vinden hun oorsprong in de selectie van ruwe-materialen en het-vormende lasmechanisme, wat verder wordt weerspiegeld in de verdeling van de resterende-spanningen, dimensionale tolerantie, las-naadkarakteristieken, wanddikte-capaciteit, kostenstructuur en toepasbare technische grenzen.
SSAW schittert in economische projecten met extra{0}}grote-diameter en middelhoge- druk.
LSAW biedt een hogere veiligheidsmarge voor kritieke infrastructuur met een hoge-druk en een hoog- risico.
Door deze verschillen volledig te begrijpen, kan technisch personeel rationele beslissingen nemen over pijpspecificaties, waardoor de veiligheid van pijpleidingen en redelijke projectkostenbeheersing worden gewaarborgd.


