


A Dubbellaags rolvormmachineis ontworpen om twee verschillende metalen dak- of wandpaneelprofielen- te vervaardigen met behulp van één geïntegreerde machinestructuur. In plaats van twee volledig gescheiden rolvormmachines te installeren, kunnen fabrikanten twee onafhankelijke vormsystemen combineren tot één frame.
Het belangrijkste doel van dit ontwerp is om een grotere productieflexibiliteit te bieden en tegelijkertijd het vloeroppervlak en de investeringen in apparatuur die nodig zijn voor de productie van meerdere dakbedekkingsprofielen te verminderen. De twee vormlagen werken normaal gesproken onafhankelijk van elkaar, waarbij de operator de vereiste productielaag selecteert op basis van het profiel dat wordt vervaardigd.
Het belangrijke punt is dat adubbel-laagmachineis niet beperkt tot één vast paar ontwerpen. De bovenste en onderste lagen kunnen worden geconfigureerd volgens de door de fabrikant vereiste dakbedekkingsprofielen, materiaalspecificaties en lokale marktvereisten. Daarom zijn de werkelijke mogelijkheden van de machine afhankelijk van de rolgereedschappen en productieparameters die tijdens het ontwerp zijn geselecteerd.
Wat betekent "dubbellaags"?
De term "dubbellaags" verwijst naar de fysieke opstelling van twee vormsystemen binnen één machinestructuur. De ene vormsectie is boven de andere geplaatst en elk heeft zijn eigen rolgereedschap dat is ontworpen voor een bepaald profiel.
De bovenste laag zou bijvoorbeeld kunnen worden ontworpen voor een golfplaten dakplaat, terwijl de onderste laag een trapeziumvormige plaat produceert. Een andere configuratie zou een geglazuurd tegelprofiel kunnen combineren met een trapeziumvormig profiel.
De twee lagen vormen normaal gesproken niet tegelijkertijd vellen. In plaats daarvan wordt de benodigde laag geselecteerd en bediend volgens de productieorder. Deze opstelling maakt het mogelijk dat er twee verschillende producten beschikbaar zijn vanaf één machine zonder dat er twee complete machines nodig zijn.

Welke ontwerpen kan een dubbellaagse machine maken?
Het belangrijkste voordeel van een dubbel-laagsysteem is de mogelijkheid om twee verschillende profielontwerpen mogelijk te maken. De exacte combinatie moet worden bepaald voordat de machine wordt vervaardigd, omdat elk profiel zijn eigen vorm-rolontwerp vereist.
Veel voorkomende combinaties zijn onder meer:
|
Bovenste laag |
Onderste laag |
|
Gegolfd |
Trapeziumvormig |
|
Trapeziumvormig |
Gegolfd |
|
Trapeziumvormig |
Geglazuurde tegel |
|
Geglazuurde tegel |
Gegolfd |
|
IBR |
Trapeziumvormig |
|
Stap tegel |
Trapeziumvormig |
|
Staande naad |
Trapeziumvormig |
|
Dakpaneel |
Wandbekleding |
|
Aangepast profiel |
Aangepast profiel |
Dit zijn voorbeelden en geen vaste lijst. Fabrikanten kunnen hun gewenste combinatie specificeren op basis van de dakbedekkingsproducten die ze willen verkopen. Meerdere leveranciers bieden specifiek combinaties aan zoals golfplaten + trapeziumvormig, geglazuurde tegels + trapeziumvormig en andere op maat gemaakte profielen.
Golfplaten dakplaat
Een golfprofiel bestaat uit herhaalde gebogen golven over de breedte van de plaat. Het is een van de meest gebruikte ontwerpen voor metalen dak- en wandtoepassingen.
Het aantal, de diepte, de afstand en de vorm van de golvingen kunnen variëren afhankelijk van het vereiste ontwerp. Daarom is het simpelweg opgeven van "golfplaat" niet altijd voldoende bij het bestellen van een machine.
De fabrikant moet de exacte profieltekening of in ieder geval de vereiste afmetingen ontvangen, inclusief de effectieve breedte, totale breedte, golfgeometrie en materiaaldikte.
Verschillende markten kunnen verschillende golfontwerpen gebruiken, dus het rolgereedschap moet volgens het geselecteerde profiel worden vervaardigd.
Trapeziumvormige dakplaat
Trapeziumvormige dakplaten hebben rechte ribben en vlakke delen die een trapeziumvormige dwarsdoorsnede- creëren. Ze worden veel gebruikt voor industriële, commerciële, agrarische en andere bouwtoepassingen.
Trapeziumvormige profielen kunnen aanzienlijk variëren. De ribhoogte, de ribafstand, het aantal ribben, de effectieve dekkingsbreedte en de configuratie van de zij-overlappingen kunnen allemaal worden gewijzigd.
Om deze reden kunnen twee machines die worden beschreven als "trapeziumvormige rolvormmachines" feitelijk totaal verschillende dakbedekkingsprofielen produceren.
Een dubbel-laagmachine kan daarom het ene trapeziumvormige ontwerp combineren met een ander profiel, waardoor de fabrikant een grotere productvariatie krijgt.
Geglazuurde tegel- en traptegelprofielen
Metalen dakprofielen in tegel-stijl zijn een andere mogelijke configuratie voor een dubbel-laags machine. Deze profielen zijn zo gevormd dat ze op traditionele dakpannen lijken, terwijl de voordelen van gerol-gewalste metalen platen behouden blijven.
Een geglazuurd tegelprofiel heeft doorgaans een ingewikkelder vormgeometrie dan een eenvoudige golf- of trapeziumplaat. De walsstations moeten geleidelijk de vereiste gebogen of getrapte vorm creëren.
Sommige dubbel-laagmachines zijn specifiek geconfigureerd met combinaties zoals geglazuurde tegels + trapeziumvormig of geglazuurde tegels + golfplaten.
IBR Dakbedekkingsprofiel
IBR is een ander mogelijk dakprofiel voor een dubbele-laagconfiguratie. Het heeft een geribbelde structuur die is ontworpen om sterkte en efficiënte waterafvoer te bieden.
Afhankelijk van het productassortiment van de fabrikant kan een IBR-profiel gecombineerd worden met een golf- of trapeziumprofiel.
De exacte IBR-afmetingen zijn echter niet universeel. Ribhoogte, spoed, effectieve breedte en plaatdikte moeten worden vastgesteld voordat het rolgereedschap wordt ontworpen.

Staande naadprofielen
Dakbedekking met staande naden maakt gebruik van speciaal gevormde randen waardoor aangrenzende panelen via een verhoogde naad met elkaar kunnen worden verbonden.
Een dubbel-laagsysteem kan mogelijk een staand-naadprofiel combineren met een ander dakbedekkingsprofiel, op voorwaarde dat de machine specifiek voor die ontwerpen is ontworpen.
Staande- naadprofielen vereisen zorgvuldige aandacht voor de randgeometrie, omdat de verbinding tussen aangrenzende panelen afhangt van de nauwkeurigheid van de gevormde randen.
Wandbekledingsprofielen
Hoewel dubbel-laagmachines voornamelijk worden geassocieerd met dakplaten, kunnen sommige configuraties ook worden ontworpen voor wandbekledingsprofielen.
Eén laag kan bijvoorbeeld een dakprofiel vervaardigen, terwijl de tweede laag een wandpaneel produceert. Dit kan handig zijn voor fabrikanten die complete metalen-bouwschilproducten leveren.
Of een bepaald wandprofiel gecombineerd kan worden met een dakprofiel hangt echter af van de benodigde stripbreedte, dikte, vormgeometrie en machineopbouw.
De eerste grote variabele: profieltekening
Deprofiel tekeningis misschien wel de belangrijkste variabele bij het ontwerpen van een dubbel-laags rolvormmachine.
De tekening moet de volledige dwars-doorsnede van het voltooide vel tonen. Belangrijke afmetingen kunnen zijn:
- Totale plaatbreedte
- Effectieve dekkingsbreedte
- Hoogte van de ribben
- Ribbenafstand
- Aantal ribben
- Golfvorm
- Afmetingen flens
- Ontwerp aan de zijkant-overlappend
- Embossing of speciale kenmerken
Een machine mag niet alleen worden ontworpen op basis van een productnaam zoals "trapeziumvormige plaat", omdat verschillende fabrikanten en markten verschillende afmetingen kunnen gebruiken voor hetzelfde algemene profiel.
Effectieve breedte versus spoelbreedte
Een andere belangrijke variabele is het verschil tussen de effectieve breedte en de breedte van de grondstof.
De effectieve breedte is de breedte die wordt bedekt nadat aangrenzende platen zijn overlapt of samengevoegd. De rolbreedte verwijst naar de platte stalen strip die de rolvormmachine binnengaat.
Een dakplaat kan bijvoorbeeld een nominale effectieve breedte hebben van ongeveer 1.000 mm, terwijl er een bredere platte strook nodig is om de ribben en zijranden te vormen.
Daarom kan de spoelbreedte niet eenvoudigweg worden geselecteerd door naar de uiteindelijke dekkingsbreedte te kijken.
De benodigde rolbreedte moet worden berekend op basis van het volledig ontwikkelde profiel.
Materiaaltype
Het materiaal dat wordt verwerkt is een andere belangrijke variabele.
Dubbel-laagse dakbedekkingsmachines kunnen worden geconfigureerd voor materialen zoals:
- GI
- PPGI
- Galvalume/GL
- PPGL
- Ander geschikt gecoat staal
- Aluminium, in passend ontworpen systemen
De machine moet worden ontworpen op basis van de werkelijke materiaaleigenschappen, in plaats van aan te nemen dat alle metalen spoelen zich identiek gedragen.
Vloeisterkte, treksterkte, coatingtype en oppervlakteconditie kunnen het vormingsproces beïnvloeden.
Materiaal dikte
De dikte heeft een directe invloed op de rolvormkracht, het gereedschapsontwerp, de motorvereisten en de snijconfiguratie.
Voor veel dakbedekking-plaattoepassingen zijn dubbel-machines met ongeveer een laag ontworpen0,3–0,8 mmstalen spoel. Sommige configuraties zijn ontworpen voor een kleiner bereik, zoals0,4–0,6 mm, terwijl op maat gemaakte systemen andere diktes kunnen verwerken.
Een praktische specificatie zou daarom kunnen zijn:
Materiaaldikte: 0,3–0,8 mm
Maar dit mag nooit als een universele standaard worden beschouwd. Het daadwerkelijke diktebereik moet worden afgestemd op het geselecteerde profiel en machineontwerp.
Spoelbreedte
De rolbreedte is een andere belangrijke variabele, omdat deze de grootte van het invoersysteem en de vormrollen bepaalt.
Afhankelijk van het machineontwerp kan de rolvormapparatuur voor dakplaten- worden geconfigureerd voor breedtes zoals 914 mm, 1.000 mm, 1.200 mm, 1.220 mm, 1.250 mm of andere aangepaste breedtes.
Sommige dubbel-laagsystemen zijn ontworpen voor rolbreedtes tot ongeveer 1.450 mm, hoewel het geschikte bereik afhangt van de geselecteerde profielen.
Het belangrijke punt is dat de twee lagen moeten worden ontworpen rond hun respectieve materiaalvereisten.
Profielgeometrie
Zelfs als twee profielen dezelfde totale breedte hebben, kunnen hun vormvereisten zeer verschillend zijn.
Een profiel met ondiepe ribben kan bijvoorbeeld minder vormbewerkingen vereisen dan een profiel met diepe- ribben. Een profiel in tegelstijl- kan een aanzienlijk meer progressieve vormgeving vereisen dan een eenvoudige golfplaat.
Profielgeometrie heeft invloed op:
- Aantal vormstations
- Afmetingen van de rol
- Rolopstelling
- Schacht laden
- Machinelengte
- Vormingssnelheid
- Benodigd motorvermogen
- Uiteindelijke maatnauwkeurigheid
Sommige dubbel{0}}laagmachines gebruiken ongeveer 12-24 vormstations per laag, afhankelijk van de complexiteit van het geselecteerde profiel.
Aantal vormstations
Het aantal walsstations is niet zomaar een kwestie van een groter aantal kiezen. Het hangt ervan af hoe geleidelijk het staal moet worden gebogen om de uiteindelijke vorm te bereiken.
Voor een eenvoudig trapeziumprofiel zijn mogelijk minder stations nodig dan voor een complex tegelprofiel.
Te weinig vormstations kunnen overmatige vervorming op individuele rollen veroorzaken en vervorming veroorzaken, terwijl een op de juiste manier ontworpen vormvolgorde de vervorming soepeler verdeelt.
Daarom moet het aantal wals-stations worden bepaald door middel van profiel- en vormanalyse.
Productiesnelheid
Productiesnelheid is een andere variabele waarmee rekening moet worden gehouden, samen met het profielontwerp en de materiaaldikte.
Typische machines voor dakbedekking met dubbele- lagen kunnen in de buurt werken8–25 m/min, waarbij sommige gespecialiseerde systemen hogere snelheden bereiken, afhankelijk van het profiel en het materiaal. Gepubliceerde voorbeelden zijn onder meer configuraties van ongeveer 10–20 m/min en 15–25 m/min.
Een eenvoudig profiel gemaakt van dunner materiaal kan over het algemeen gemakkelijker op hogere snelheid worden gebruikt dan een complex profiel gemaakt van dikker of sterker- materiaal.
Daarom moeten fabrikanten de vereiste praktische productiesnelheid specificeren, in plaats van een machine alleen te selecteren op basis van de geadverteerde maximale snelheid.
Snijlengte
De lengte van het afgewerkte vel kan normaal gesproken worden geprogrammeerd via het PLC-besturingssysteem.
Van de machine kan bijvoorbeeld worden verlangd dat hij het volgende produceert:
- 2 meter platen
- 3 meter platen
- 4 meter platen
- 6 meter platen
- 8 meter platen
- Aangepaste lengtes
De werkelijke maximale lengte wordt beïnvloed door de lay-out van de productie-lijn en de verwerkingsvereisten van de klant, en niet alleen door het vormingsproces.
Het lengtecontrolesysteem- maakt normaal gesproken gebruik van een encoder om de beweging van de gevormde plaat te meten en activeert het snijsysteem op de geprogrammeerde positie.
Snijsysteem
Hydraulisch snijden wordt vaak gebruikt bij rolvormlijnen voor dakbedekking-. Het snijsysteem moet worden afgestemd op de materiaaldikte en profielvorm.
De frees kan worden ontworpen om het profiel te snijden zonder de gevormde ribben te beschadigen of overmatige bramen te veroorzaken.
Snijnauwkeurigheid is vooral belangrijk wanneer dakplaten met nauwkeurige overlappingen moeten worden geïnstalleerd of wanneer ze in gestandaardiseerde lengtes worden geleverd.
Twee lagen betekenen niet twee profielen tegelijk
Een veel voorkomend misverstand is dat "dubbellaags" betekent dat er twee verschillende vellen tegelijkertijd worden geproduceerd.
Bij de meeste conventionele dubbel-dakbedekkingsmachines werken de bovenste en onderste vormsystemen één voor één. Het doel is om binnen één machinestructuur twee verschillende vormprofielen te bieden, en niet om de output te verdubbelen door tegelijkertijd twee platen te produceren.
Dit onderscheid is van belang bij de berekening van de productiecapaciteit.
Een dubbel-laagmachine kan een grotere productflexibiliteit bieden en werkplaatsruimte besparen, maar de productiesnelheid moet nog steeds worden berekend op basis van de actieve vormlaag.
Wat kan er veranderd worden en wat niet?
Niet elke variabele kan eenvoudig worden gewijzigd door de machine aan te passen.
|
Variabel |
Meestal instelbaar/configureerbaar? |
|
Afgewerkte plaatlengte |
Ja |
|
Productiehoeveelheid |
Ja |
|
Lijn snelheid |
Ja, binnen machinelimieten |
|
Bereik van spoeldikte |
Moet worden gespecificeerd voor het machineontwerp |
|
Rolbreedte |
Moet worden gespecificeerd |
|
Profielvorm |
Vereist speciaal gereedschap/ontwerp |
|
Hoogte van de ribben |
Vereist geschikt gereedschap |
|
Ribbenafstand |
Vereist geschikt gereedschap |
|
Effectieve breedte |
Vereist profiel-/gereedschapsontwerp |
|
Materiaalsoort |
Moet overeenkomen met het machineontwerp |
|
Boven/onder profiel |
Ontworpen tijdens de machineconfiguratie |
Daarom moeten de profielvereisten worden bevestigd voordat de machine wordt gekocht.
Kunnen de profielen later worden gewijzigd?
Het veranderen van het ene profiel naar het andere is niet hetzelfde als het veranderen van de plaatlengte of productiesnelheid.
De vormrollen zijn specifiek ontworpen voor een bepaald profiel. Als er een heel ander profiel nodig is, kan nieuw rolgereedschap nodig zijn.
Een groot voordeel van een dubbel-laagsysteem is dat de twee vereiste rollensets al in de bovenste en onderste vormsecties zijn geïnstalleerd. Hierdoor kan de operator wisselen tussen de twee ontworpen profielen zonder een hele rollenset te hoeven vervangen. Sommige systemen bevatten ook mechanismen voor snellere selectie of schakelen tussen lagen.
Voor het vervaardigen van een derde geheel ander profiel is doorgaans echter extra gereedschap of een andere vormmachine nodig.
Hoe u de juiste twee profielen selecteert
De twee profielen moeten worden geselecteerd op basis van de werkelijke marktvraag.
Een fabrikant van dakplaten-die voornamelijk industriële dakbedekking verkoopt, kan bijvoorbeeld de voorkeur geven aan trapeziumvormige en golfplaten.
Een fabrikant die de markten voor residentiële en decoratieve dakbedekking bedient, kan de voorkeur geven aan geglazuurde tegels + trapeziumvormig.
Een fabrikant die zowel de dakbedekkings- als wandpanelenmarkt- bedient, zou een combinatie van dakprofiel + wand-bekledingsprofiel kunnen overwegen.
Het belangrijke principe is om profielen te combineren die compatibele materiaalreeksen gebruiken en commercieel bruikbaar zijn voor dezelfde productiefaciliteit.
Configuratie van de productielijn
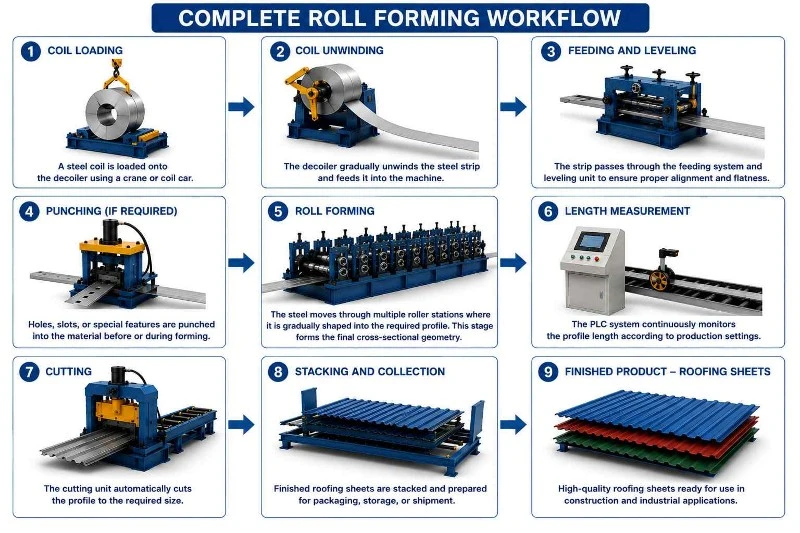
Een typischproductielijn voor dubbel-dakbedekking-platenkan omvatten:
Decoiler → Toevoergeleider → Dubbel-rolvormeenheid → Hydraulisch snijden → PLC-besturingssysteem → Uitlooptabel-
De decoiler houdt de ruwe stalen spoel vast en voert deze in de geselecteerde vormlaag. De vormrollen vormen het materiaal geleidelijk, terwijl het snijsysteem de gewenste afgewerkte lengte produceert.
Het PLC-systeem coördineert de invoer, lengtemeting, snijden, productiehoeveelheid en andere bedrijfsparameters.
De exacte configuratie is afhankelijk van de machinespecificatie en profielvereisten.
Samengevat
A Dubbellaags rolvormmachineis in de eerste plaats een oplossing voor de productie van flexibele dakbedekking-platen die twee verschillende rol-rolvormprofielen combineert in één machinestructuur. De grootste waarde ervan komt doordat een fabrikant twee productontwerpen kan produceren, terwijl de behoefte aan afzonderlijke machine-installaties wordt verminderd.
De mogelijke ontwerpen omvatten gegolfde, trapeziumvormige, IBR-, geglazuurde tegels, getrapte tegels, staande naad, wandbekleding en op maat gemaakte dakbedekkingsprofielen, waarbij combinaties worden geselecteerd volgens de eisen van de fabrikant.
De belangrijkste variabelen zijn de profieltekening, effectieve breedte, rolbreedte, materiaaltype, materiaaldikte, vloeigrens, ribhoogte, ribafstand, aantal vormstations, productiesnelheid, snijlengte en pons- of embossingvereisten.
Voor veel dakbedekkingstoepassingen kan de staaldikte ongeveer 0,3–0,8 mm bedragen, terwijl praktische vormsnelheden vaak rond de 8–25 m/min liggen, maar deze cijfers variëren afhankelijk van het profiel en de machineconfiguratie.
Het allerbelangrijkste: eendubbel-laagmachinemoet worden ontworpen rond de twee exacte profielen die de fabriek wil produceren. De profielnamen alleen zijn niet voldoende. Door nauwkeurige tekeningen en materiaalspecificaties te verstrekken, kunnen de vormrollen, het toevoersysteem, het snijsysteem, de aandrijfopstelling en het besturingssysteem goed worden afgestemd op de beoogde productie.
Op deze manier biedt het dubbel{0}}lagenconcept een praktisch evenwicht tussen profielvariëteit, productieflexibiliteit, werkplaatsruimte en investeringen in apparatuur, waardoor het bijzonder nuttig is voor fabrikanten van dakplaten- die vanuit één productiefaciliteit aan meerdere productvereisten moeten voldoen.


